در صنعت آهن و فولاد، کیفیت سطح فلز اهمیت زیادی دارد. وقتی ورق فولادی، میلگرد یا هر محصول آهنی دیگری در معرض هوا، رطوبت یا حرارت قرار می گیرد، لایه هایی از اکسید، زنگ زدگی و رسوبات ناخواسته روی سطح آن شکل می گیرد. این لایه ها اگر پیش از عملیات پوشش دهی، جوشکاری، گالوانیزاسیون یا رنگ آمیزی پاک نشوند، کیفیت نهایی محصول را به شدت کاهش می دهند.
اسید شویی آهن یکی از پرکاربردترین روش های آماده سازی سطح فلز در صنایع فولادی، ساختمانی و تولیدی است. این فرآیند با استفاده از محلول های اسیدی، اکسیدها و آلودگی های سطحی را حذف می کند و سطح فلز را برای مرحله بعدی فرآوری آماده می سازد. شناخت دقیق این فرآیند برای هر فعال صنعت آهن آلات، پیمانکار یا مهندسی که با محصولات فولادی سر و کار دارد، ضروری است.
در این مقاله به طور کامل بررسی می کنیم که اسید شویی آهن چیست، چرا انجام می شود، چه روش هایی دارد، مراحل آن چگونه است و از چه موادی در این فرآیند استفاده می شود.
اسید شویی چیست؟
اسید شویی یک فرآیند شیمیایی است که در آن سطح فلزات، به ویژه آهن و فولاد، با محلول های اسیدی تیمار می شود تا لایه های اکسیدی، زنگ زدگی، پوسته های حرارتی و سایر آلودگی های سطحی از روی فلز برداشته شوند.
در طول تولید محصولات فولادی مانند ورق گرم، میلگرد، لوله و پروفیل، به دلیل فرآیندهای نورد گرم و حرارت بالا، لایه ای سخت و سیاه رنگ به نام پوسته اکسیدی روی سطح فلز تشکیل می شود. این لایه از ترکیبات مختلف اکسید آهن (ماگنتیت، هماتیت و وستیت) تشکیل شده و اگر پاک نشود، مانع چسبندگی پوشش ها، رنگ، روی و سایر لایه های محافظ به سطح فلز می شود.
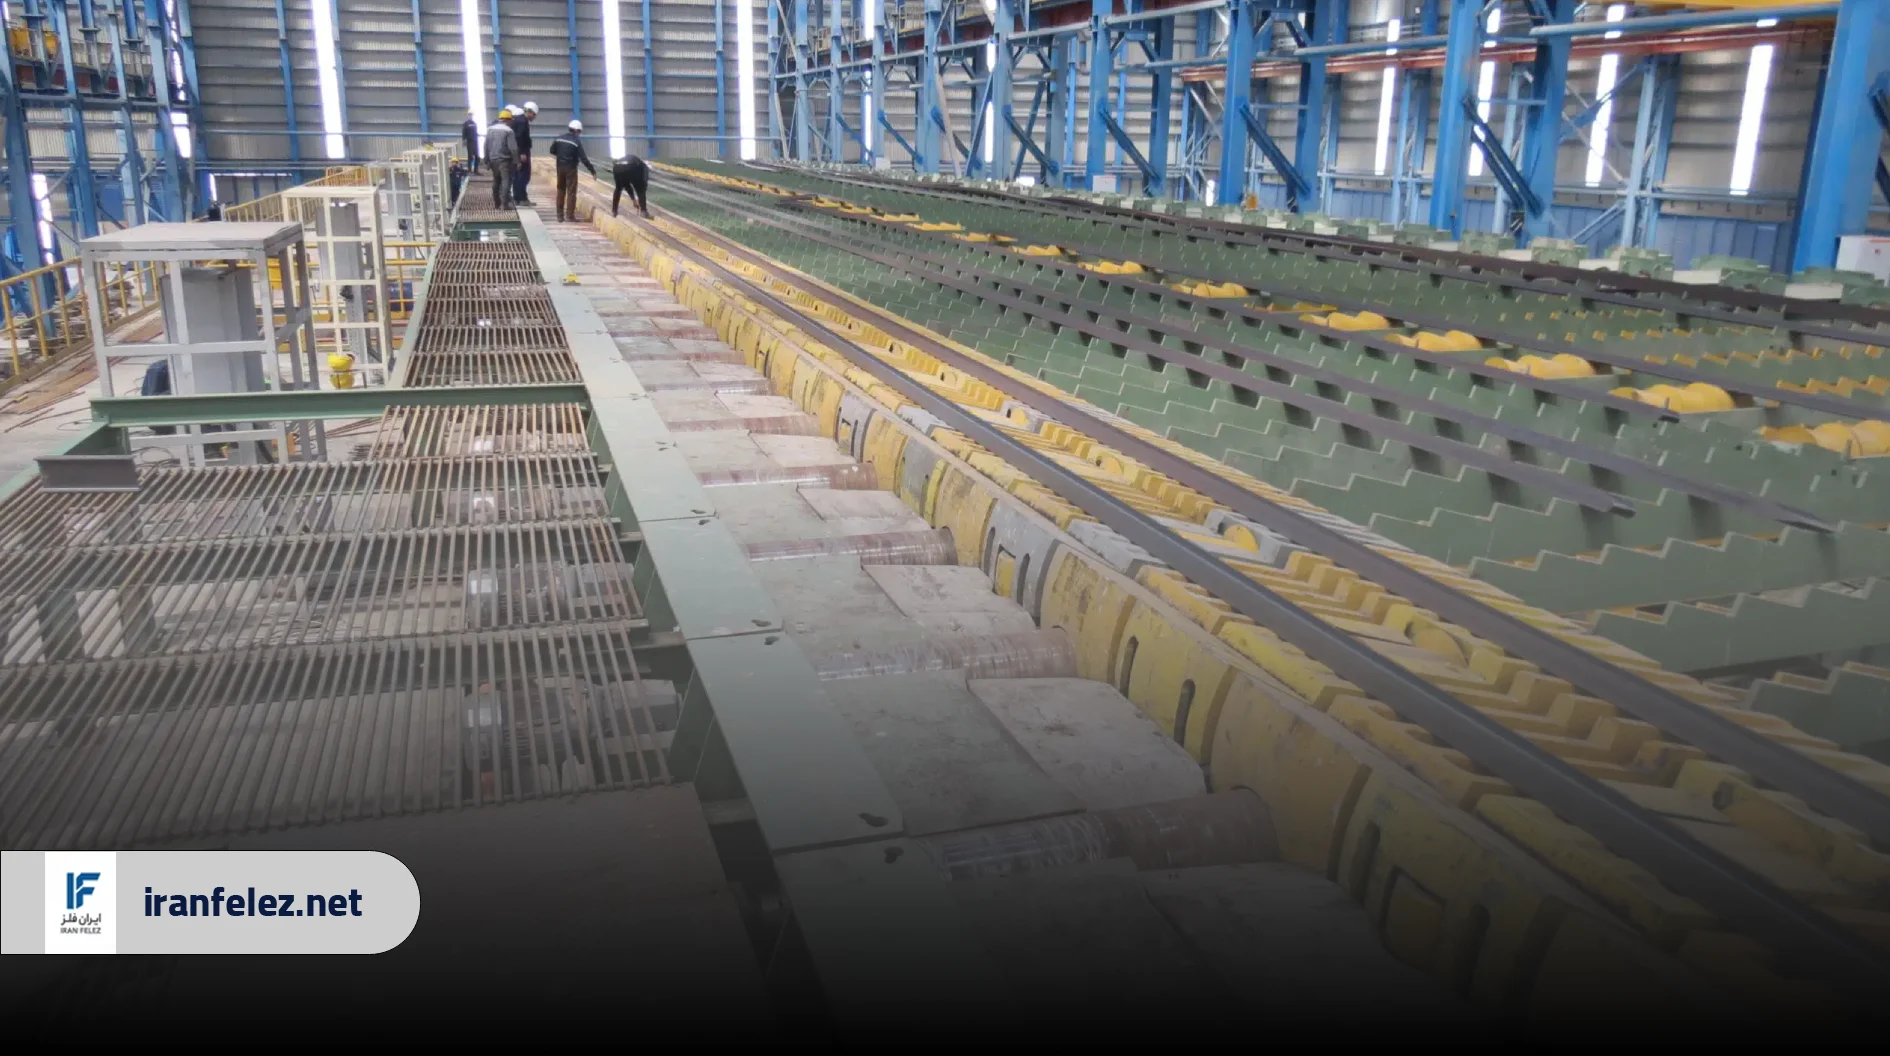
اسید شویی این لایه ها را با واکنش شیمیایی حل می کند و سطح فلز را صاف، تمیز و آماده برای عملیات بعدی می سازد. خروجی این فرآیند، فلزی با سطح روشن، یکنواخت و بدون آلودگی است که اصطلاحاً به آن «فلز سفید» می گویند.
اسید شویی در صنایع مختلف از جمله تولید ورق فولادی سرد، گالوانیزاسیون گرم، آبکاری، کشش سیم و اتصالات لوله کاربرد گسترده ای دارد.
دلایل اسید شویی آهن و ورق های فلزی
اسید شویی صرفاً یک مرحله اختیاری نیست؛ در بسیاری از فرآیندهای تولید و فرآوری فولاد، انجام آن الزامی است. در ادامه مهم ترین دلایل انجام اسید شویی آهن و ورق های فلزی را بررسی می کنیم.
آماده سازی سطح برای گالوانیزاسیون
یکی از مهم ترین کاربردهای اسید شویی، آماده سازی ورق ها و قطعات آهنی پیش از گالوانیزاسیون گرم است. در فرآیند گالوانیزاسیون، لایه ای از روی روی سطح فولاد اعمال می شود تا از زنگ زدگی محافظت کند. اگر سطح فلز دارای اکسید یا آلودگی باشد، روی به درستی به فلز نمی چسبد و لایه گالوانیزه ضعیف، ناهموار و ناپایدار خواهد شد. اسید شویی این مشکل را از ریشه حل می کند.
حذف پوسته های اکسیدی از ورق گرم
ورق های فولادی تولیدشده با روش نورد گرم، معمولاً با لایه ای از پوسته اکسیدی پوشیده هستند. این لایه سخت و شکننده، هم ظاهر ورق را خراب می کند و هم مانع انجام عملیات های بعدی مانند سرد کردن، پوشش دهی و شکل دهی می شود. اسید شویی این پوسته ها را کاملاً حذف می کند و ورق را تبدیل به ورق سرد یا ورق اسید شویی شده می نماید.
پیش از رنگ آمیزی صنعتی و پوشش دهی
در صنایعی که قطعات فولادی رنگ آمیزی صنعتی می شوند، اسید شویی یک مرحله اجباری است. چسبندگی رنگ به فلز زنگ زده یا اکسیده شده بسیار ضعیف است و رنگ در کوتاه مدت پوسته می زند. با اسید شویی صحیح، رنگ با کیفیت بهتر و دوام بیشتری به سطح فلز می چسبد.
بهبود کیفیت جوشکاری
جوشکاری روی سطوح اکسیده یا زنگ زده، کیفیت جوش را کاهش می دهد و خطر ایجاد حباب، ترک و ضعف در اتصال را بالا می برد. اسید شویی پیش از جوشکاری تضمین می کند که سطح کار کاملاً تمیز باشد و جوش با کیفیت ایده آل انجام شود. این موضوع در ساخت سازه های فلزی، پل ها و مخازن تحت فشار اهمیت ویژه ای دارد.
آماده سازی برای آبکاری و کرومکاری
در صنایع آبکاری، کرومکاری و نیکل کاری، پاکیزگی سطح فلز اهمیت حیاتی دارد. هر گونه آلودگی، اکسید یا چربی روی سطح، کیفیت آبکاری را مختل می کند. اسید شویی یکی از مراحل اصلی در خط آماده سازی قطعات پیش از آبکاری است.
حذف زنگ زدگی از آهن آلات قدیمی
در تعمیرات و بازسازی سازه های فلزی، ماشین آلات کارکرده و تجهیزات قدیمی، اسید شویی برای حذف زنگ زدگی عمیق از سطح فلز به کار می رود. این روش نسبت به سنباده کاری مکانیکی در حذف زنگ از سطوح پیچیده و ناهموار موثرتر است.
انواع روش های اسید شویی فلزات
روش های مختلفی برای اسید شویی فلزات وجود دارد که بسته به نوع فلز، حجم تولید، نوع آلودگی و شرایط کارخانه انتخاب می شوند.
اسید شویی وان
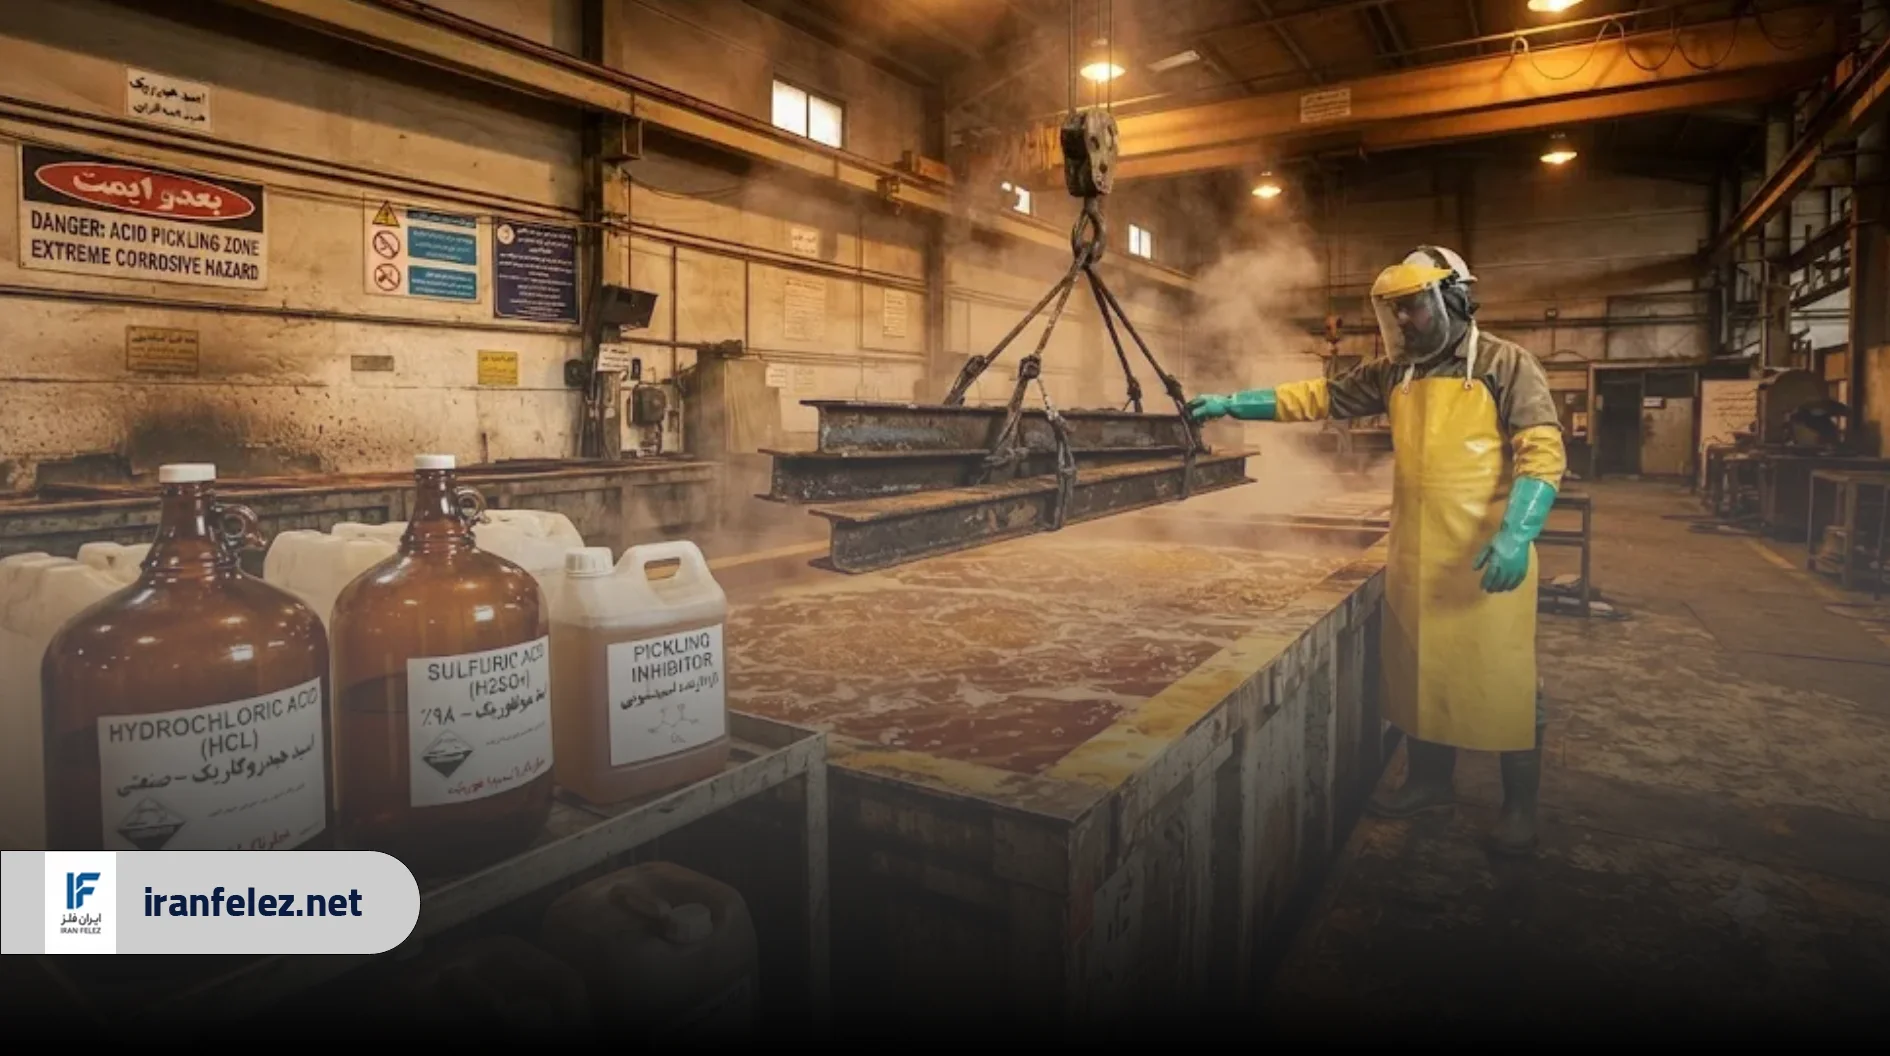
در این روش، قطعات فلزی یا ورق ها به طور مستقیم در داخل وان هایی که حاوی محلول اسیدی هستند غوطه ور می شوند. قطعه برای مدت معینی در محلول اسید می ماند تا اکسیدها و پوسته ها به طور کامل حل شوند.
این روش برای قطعات کوچک تا متوسط، لوله ها، اتصالات و قطعات ساختاری رایج است. مزیت اصلی آن سادگی، کم هزینه بودن و امکان اسید شویی قطعات با هندسه های پیچیده است. معایب آن شامل مصرف بالای اسید، تولید پساب و نیاز به سیستم تهویه مناسب می شود.
اسید شویی پیوسته
در خطوط تولید صنعتی ورق فولادی، از روش اسید شویی پیوسته استفاده می شود. در این روش، ورق فولادی به صورت پیوسته و با سرعت مشخص از داخل وان های اسیدی عبور می کند. معمولاً چند وان اسیدی پشت سر هم قرار می گیرند که غلظت اسید در آن ها از ابتدا تا انتها متفاوت است.
این روش برای تولید انبوه ورق های فولادی گرم و سرد کاربرد اصلی دارد و خروجی آن ورق P&O است که یکی از محبوب ترین محصولات بازار آهن آلات محسوب می شود. این روش سرعت بالا، کنترل دقیق کیفیت و مصرف بهینه اسید را در بر دارد.
اسید شویی اسپری
در این روش، محلول اسیدی به صورت اسپری با فشار بالا روی سطح فلز پاشیده می شود. این روش برای قطعاتی که به دلیل ابعاد یا وزن زیاد نمی توان در وان غوطه ور کرد، مناسب است.
اسید شویی اسپری در تعمیر سازه های بزرگ، مخازن، لوله های قطور و اجزای پل ها کاربرد دارد. این روش محلول اسید را به صورت یکنواخت توزیع می کند، اما نیاز به تجهیزات تخصصی تر و کنترل دقیق تری دارد.
اسید شویی الکتروشیمیایی
در این روش از جریان الکتریکی به عنوان کمک فرآیند استفاده می شود. قطعه فلزی به عنوان آند یا کاتد در مدار الکتریکی قرار می گیرد و محلول الکترولیت اسیدی، واکنش حذف اکسید را سرعت می بخشد.
اسید شویی الکتروشیمیایی در آبکاری، کرومکاری و صنایع دقیق که نیاز به سطح بسیار تمیز و صاف دارند، کاربرد گسترده ای دارد. مزیت این روش کاهش مصرف اسید، دقت بالا و حذف یکنواخت اکسید از تمام سطوح است.
اسید شویی ژلی
در این روش به جای محلول مایع، از ژل های اسیدی استفاده می شود که روی سطح فلز مالیده یا اعمال می شوند. ژل های اسیدی معمولاً بر پایه اسید نیتریک و اسید هیدروفلوریک برای فولادهای زنگ نزن ساخته می شوند.
این روش در سایت های ساخت و ساز، جوشکاری ساختمانی و تعمیر لوله کشی استفاده می شود؛ جایی که امکان انتقال قطعه به کارخانه یا غوطه ور کردن آن در وان وجود ندارد. ژل روی سطح می ماند، واکنش می دهد و سپس با آب شسته می شود.
مراحل اسید شویی آهن
فرآیند اسید شویی آهن از چند مرحله مشخص تشکیل شده که هر کدام نقش مهمی در کیفیت نهایی سطح فلز دارند.
مرحله اول: چربی زدایی و تمیزکاری اولیه
پیش از اسید شویی، باید سطح فلز از چربی، روغن، گریس و آلودگی های غیر اکسیدی پاک شود. حضور چربی روی سطح مانع از تماس یکنواخت اسید با فلز می شود و کیفیت اسید شویی را کاهش می دهد.
چربی زدایی معمولاً با محلول های قلیایی گرم، حلال های آلی یا امواج مافوق صوت (اولتراسونیک) انجام می شود. پس از چربی زدایی، قطعه با آب تمیز شستشو می شود تا هیچ اثری از ماده چربی زدا روی سطح باقی نماند.
مرحله دوم: غوطه وری در محلول اسیدی
در این مرحله، قطعه فلزی در محلول اسیدی با غلظت و دمای مشخص قرار می گیرد. متداول ترین اسیدهای مورد استفاده اسید کلریدریک (HCl) و اسید سولفوریک (H₂SO₄) هستند.
دمای محلول، غلظت اسید و زمان غوطه وری بر اساس نوع فلز، ضخامت لایه اکسیدی و نوع اسید تنظیم می شوند. زمان غوطه وری می تواند از چند دقیقه تا چند ساعت متغیر باشد. در طول این مرحله، واکنش شیمیایی بین اسید و اکسید آهن رخ می دهد و اکسیدها در محلول حل می شوند.
در خطوط اسید شویی پیوسته، بازدارنده های خوردگی به محلول اضافه می شوند تا از حمله اسید به فلز پایه پس از حذف اکسیدها جلوگیری شود.
مرحله سوم: شستشو با آب
پس از اتمام اسید شویی، قطعه باید بلافاصله با آب تمیز، معمولاً آب دیونیزه یا آب گرم، شستشو شود. این مرحله برای حذف کامل باقی مانده های اسید از سطح فلز ضروری است.
اگر اسید روی سطح فلز باقی بماند، خوردگی ادامه دار اتفاق می افتد و سطح فلز آسیب می بیند. معمولاً شستشو در چند مرحله انجام می شود تا اطمینان حاصل شود که سطح کاملاً عاری از اسید است. کیفیت آب شستشو هم اهمیت دارد؛ آب با سختی بالا می تواند رسوباتی روی سطح فلز به جا بگذارد.
مرحله چهارم: خنثی سازی
در برخی فرآیندها، پس از شستشو با آب، قطعه در محلول قلیایی ضعیف مانند سود رقیق یا آهک قرار می گیرد تا باقی مانده اسید روی سطح کاملاً خنثی شود. این مرحله از زنگ زدگی سریع سطح فلز پس از اسید شویی جلوگیری می کند.
خنثی سازی در فرآیندهایی که سطح فلز باید برای مدتی قبل از عملیات بعدی ذخیره شود، اهمیت ویژه ای دارد. pH سطح فلز پس از این مرحله باید به محدوده خنثی نزدیک باشد.
مرحله پنجم: آب کشی نهایی و خشک کردن
پس از خنثی سازی، قطعه یک بار دیگر با آب تمیز شستشو می شود و سپس خشک می گردد. خشک کردن می تواند با هوای گرم، اتاق خشک کن یا به صورت طبیعی انجام شود.
هر گونه رطوبت باقی مانده روی سطح فلز می تواند منجر به زنگ زدگی سریع شود؛ به خصوص اگر بلافاصله عملیات بعدی (مانند رنگ آمیزی یا گالوانیزاسیون) انجام نشود. در بسیاری از خطوط تولید، پس از خشک کردن، لایه نازکی از روغن محافظ روی سطح فلز اعمال می شود.
مرحله ششم: اعمال روغن محافظ یا پوشش موقت
آخرین مرحله در فرآیند اسید شویی صنعتی، اعمال لایه ای نازک از روغن محافظ روی سطح فلز است. این روغن از تماس هوا و رطوبت با سطح فلز تازه اسید شویی شده جلوگیری می کند.
ورق های P&O که در بازار آهن آلات ایران نیز عرضه می شوند، محصول این مرحله نهایی هستند. روغن محافظ تا زمان استفاده از ورق روی سطح باقی می ماند و قبل از عملیات بعدی با حلال یا چربی زدا پاک می شود.
مواد مورد استفاده برای اسید شویی فلزات
انتخاب ماده شیمیایی مناسب برای اسید شویی بستگی به نوع فلز، نوع آلودگی، حجم تولید و الزامات کیفی دارد.
- اسید کلریدریک: رایج ترین اسید مورد استفاده در اسید شویی آهن و فولاد است. این اسید در دمای اتاق فعالیت خوبی دارد، سرعت واکنش بالاست و پوسته های اکسیدی را به خوبی حل می کند. غلظت معمول آن برای اسید شویی آهن بین 10 تا 18 درصد است.
- اسید سولفوریک: برای خطوط اسید شویی پیوسته و حجم تولید بالا مناسب است. این اسید در دمای بالاتر (50 تا 80 درجه سانتی گراد) عملکرد بهتری دارد. مزیت آن نسبت به اسید کلریدریک، هزینه کمتر و بخار کمتر است.
- اسید فسفریک: بیشتر در آماده سازی سطح برای رنگ آمیزی استفاده می شود. این اسید علاوه بر حذف زنگ زدگی، لایه ای از فسفات آهن روی سطح فلز ایجاد می کند که چسبندگی رنگ را افزایش می دهد.
- اسید نیتریک: عمدتاً برای اسید شویی فولادهای زنگ نزن (استنلس استیل) استفاده می شود، معمولاً به همراه اسید هیدروفلوریک در ترکیب های مخصوص.
- اسید هیدروفلوریک: به صورت مخلوط با اسید نیتریک برای اسید شویی فولادهای زنگ نزن، تیتانیوم و آلیاژهای نیکل استفاده می شود. این اسید بسیار خطرناک است و نیاز به تجهیزات حفاظتی ویژه دارد.
- بازدارنده های خوردگی: این مواد به محلول اسیدی اضافه می شوند تا از خوردگی بیش از حد فلز پایه جلوگیری کنند. بازدارنده ها انتخابی عمل می کنند؛ یعنی واکنش اسید با اکسیدها را مختل نمی کنند، اما از خوردگی فلز خالص پس از حذف اکسید جلوگیری می نمایند.
- مواد قلیایی برای خنثی سازی: سود، کربنات سدیم و آهک هیدراته برای خنثی سازی سطح فلز پس از اسید شویی به کار می روند.
تحلیل و بررسی ایران فلز از اسید شویی و تاثیر آن بر انتخاب ورق فولادی
از دید خریداران و فعالان بازار آهن آلات ایران، اسید شویی مستقیماً بر نوع محصولی که باید انتخاب شود تاثیر می گذارد. ورق های P&O که اصطلاحاً در بازار به ورق روغنی یا ورق اسید شویی شده معروف هستند، در واقع ورق گرم اسید شویی شده با لایه روغن محافظ هستند و قیمتی بالاتر از ورق گرم معمولی دارند.
برای پیمانکاران و کارخانجاتی که محصول نهایی آن ها نیاز به رنگ آمیزی، گالوانیزاسیون یا پوشش دهی دارد، خرید ورق P&O نسبت به ورق گرم معمولی مقرون به صرفه تر است؛ زیرا هزینه اسید شویی جداگانه در کارخانه حذف می شود و کیفیت سطح بهتری دارند.
در بازار فولاد ایران، ورق های اسید شویی شده از کارخانه هایی مانند فولاد مبارکه اصفهان، فولاد گیلان و برخی واردکنندگان تامین می شوند. نوسانات قیمت این محصولات با قیمت ورق گرم مرتبط است و معمولاً به میزان هزینه اسید شویی از آن بالاتر است.
یک نکته مهم برای خریداران: ورق P&O به دلیل سطح روغنی، نباید بدون چربی زدایی قبلی مستقیماً رنگ آمیزی یا جوشکاری شود. عدم رعایت این نکته می تواند کیفیت جوش و رنگ را به شدت کاهش دهد.
از منظر تامین مواد اولیه اسید شویی هم بازار ایران به طور عمده به اسید کلریدریک وارداتی یا تولید داخل وابسته است. نوسانات قیمت و تامین این اسید می تواند هزینه عملیات اسید شویی را در کارگاه های کوچک تحت تاثیر قرار دهد.
جمع بندی
اسید شویی آهن یک فرآیند شیمیایی ضروری در صنعت فولاد است که سطح فلز را از اکسیدها، زنگ زدگی و پوسته های حرارتی پاک می کند. این فرآیند پیش از گالوانیزاسیون، رنگ آمیزی صنعتی، آبکاری و جوشکاری حرفه ای اجرا می شود و کیفیت نهایی محصول را به طور مستقیم تعیین می کند.
روش های مختلفی از جمله اسید شویی وان، پیوسته، اسپری، الکتروشیمیایی و ژلی وجود دارند که هر کدام برای کاربرد و مقیاس تولید خاصی مناسب هستند. اسید کلریدریک و اسید سولفوریک رایج ترین مواد شیمیایی هستند و انتخاب بازدارنده مناسب نقش مهمی در جلوگیری از آسیب به فلز پایه دارد.
برای خرید ورق های فولادی اسید شویی شده، استعلام قیمت ورق P&O و مشاوره درباره انتخاب محصول مناسب برای خط تولید خود، با کارشناسان ایران فلز تماس بگیرید. بررسی دقیق نوع ورق، ضخامت و کاربرد نهایی پیش از خرید، از هدر رفت هزینه و کاهش کیفیت محصول نهایی جلوگیری می کند.