در صنعت فولاد، روش تولید محصول نهایی به اندازه کیفیت ماده اولیه اهمیت دارد. یکی از مهم ترین فرایندهای شکل دهی فولاد که در تولید ورق های با دقت بالا و سطح صاف نقش اساسی دارد، نورد سرد است. این فرایند در مقایسه با نورد گرم، محصولی با ابعاد دقیق تر، سطح یکنواخت تر و خواص مکانیکی بهتر تولید می کند که آن را به گزینه ای ایده آل برای صنایع خودروسازی، لوازم خانگی، ساخت و ساز و صنایع الکترونیک تبدیل کرده است.
در بازار آهن آلات ایران، ورق نورد سرد یا CRC جایگاه ویژه ای دارد و تقاضای گسترده ای از سوی واحدهای صنعتی و تولیدی به آن وجود دارد. درک درست از فرایند نورد سرد، انواع آسیاب ها و ویژگی های محصول نهایی، به فعالان بازار کمک می کند تا انتخاب بهتری در خرید داشته باشند.
در این مقاله از ایران فلز، به طور کامل توضیح می دهیم که نورد سرد چیست، چه مراحلی دارد، چه مزایا و معایبی را به همراه می آورد و بهترین کارخانه های نورد سرد در ایران کدام اند.
نورد سرد چیست؟
نورد سرد فرایندی است که در آن ورق یا کویل فولادی که قبلا از طریق نورد گرم تولید شده، در دمای محیط یا دمایی پایین تر از دمای تبلور مجدد فولاد (حدود 450 تا 600 درجه سانتی گراد) از میان غلتک ها عبور داده می شود. در این فرایند، ضخامت ورق کاهش می یابد، سطح آن صاف و یکنواخت می شود و خواص مکانیکی آن بهبود می یابد.
اصطلاح «سرد» در این فرایند نورد آهن به معنای کار کردن روی فلز در دمای زیر نقطه تبلور مجدد آن است، نه لزوماً دمای بسیار پایین. این امر باعث می شود که فولاد در حین عبور از غلتک ها سخت تر شود، پدیده ای که به آن «کار سختی» یا Strain Hardening گفته می شود.
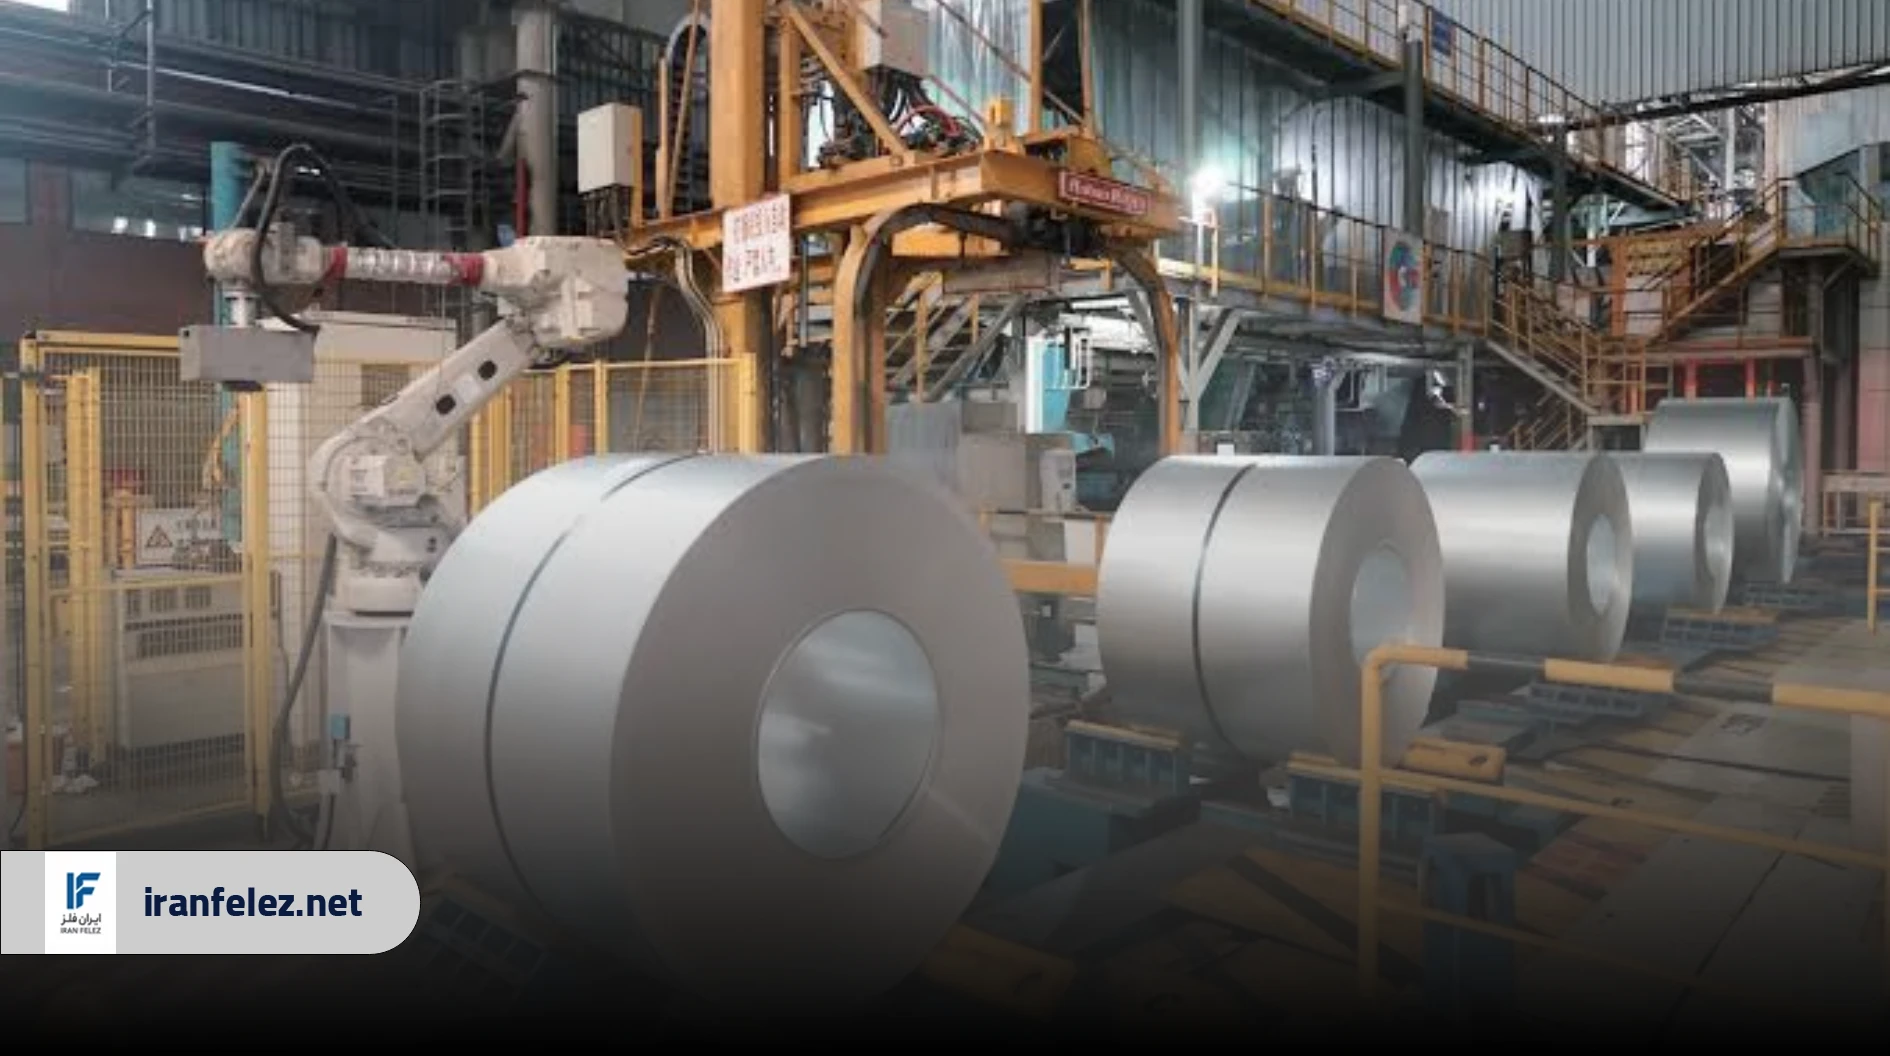
ماده اولیه ورود به خط نورد سرد، معمولاً کویل های نورد گرم هستند که ابتدا در واحد اسیدشویی پاک سازی می شوند و سپس وارد مرحله نورد سرد می گردند. محصول نهایی این فرایند به نام ورق سرد شناخته می شود که یکی از پرکاربردترین محصولات فولادی در صنایع مختلف است.
خواص مکانیکی ورق نورد سرد
ورق نورد سرد به دلیل فرایند تولید خاص خود، خواص مکانیکی متمایزی نسبت به ورق نورد گرم دارد. در جدول زیر مهم ترین خواص مکانیکی این محصول آورده شده است:
| خاصیت مکانیکی |
مقدار معمول |
توضیح |
| استحکام کششی |
270 تا 590 مگاپاسکال |
بسته به گرید فولاد متفاوت است |
| تنش تسلیم |
140 تا 420 مگاپاسکال |
پس از عملیات بازپخت کاهش می یابد |
| ازدیاد طول |
20 تا 40 درصد |
نشانه انعطاف پذیری بالای محصول |
| سختی |
55 تا 95 HRB |
وابسته به درصد کار سرد |
| ضخامت |
0.15 تا 3 میلی متر |
بسته به تجهیزات کارخانه |
| تلرانس ابعادی |
±0.01 تا ±0.03 میلی متر |
دقت بسیار بالاتر از نورد گرم |
| کیفیت سطح |
Ra < 1 میکرون |
سطح صاف و براق |
این خواص پس از عملیات آنیل که به منظور برطرف کردن تنش های داخلی انجام می شود، تغییر می کنند بنابراین ممکن است با اخرین جدول استاندارد ورق فلزی متفاوت باشد. فولاد آنیل شده نرم تر و شکل پذیرتر است و برای فرایندهای پرس کاری و عمیق کشی مناسب تر خواهد بود.
مراحل نورد سرد
اسیدشویی
اولین مرحله در فرایند نورد سرد، اسیدشویی کویل های نورد گرم است. سطح ورق نورد گرم پوشیده از لایه ای از اکسید آهن (پوسته نورد) است که اگر پیش از نورد سرد برداشته نشود، باعث آسیب به غلتک ها و کاهش کیفیت سطح می شود.
در این مرحله، کویل ها وارد حوضچه های اسید کلریدریک یا سولفوریک می شوند و پوسته اکسیدی سطح آن ها حل می گردد. سپس ورق ها شسته شده و خشک می شوند تا آماده ورود به خط نورد گردند. کنترل دقیق غلظت اسید، دما و سرعت حرکت نوار فولادی در این مرحله اهمیت زیادی دارد، زیرا اسیدشویی ناقص یا بیش از حد هر دو می توانند به کیفیت محصول نهایی آسیب بزنند.
نورد سرد اولیه
پس از اسیدشویی، ورق از میان غلتک های آسیاب نورد سرد عبور داده می شود. در این مرحله، ضخامت ورق در هر پاس (عبور) بین 10 تا 50 درصد کاهش می یابد. معمولاً برای رسیدن به ضخامت نهایی مطلوب، چندین پاس نورد لازم است.
در طول فرایند نورد سرد، به دلیل کار سختی، فولاد سخت تر و شکننده تر می شود. به همین دلیل اگر نیاز به کاهش ضخامت بیشتری باشد، باید عملیات آنیل میانی انجام شود تا قابلیت شکل پذیری مجدد به فولاد بازگردد. مقدار کاهش کل ضخامت در فرایند نورد سرد (نسبت به ورودی) معمولاً بین 50 تا 90 درصد است.
آنیل کردن
آنیل یا بازپخت یکی از حیاتی ترین مراحل نورد سرد است. در این مرحله، ورق نورد شده تا دمای مشخصی (معمولاً 600 تا 750 درجه سانتی گراد) حرارت داده می شود و سپس به آرامی سرد می گردد. هدف از این عملیات، برطرف کردن تنش های داخلی ناشی از کار سرد و بازیابی انعطاف پذیری ورق است.
دو روش اصلی آنیل وجود دارد:
- آنیل دسته ای: کویل ها در کوره های خاص به صورت دسته ای آنیل می شوند. این روش زمان بیشتری می برد اما برای تولید ورق های با خواص یکنواخت مناسب است.
- آنیل پیوسته : ورق به صورت پیوسته از داخل کوره عبور می کند. این روش سریع تر است و کنترل دقیق تری بر روی خواص نهایی ورق امکان پذیر می سازد. محصول این روش به ورق های CAPL معروف است.
بیشتر بخوانید: راهنمای خرید ورق آهن
نورد پرداختی
پس از آنیل، ورق از یک نورد سبک موسوم به نورد پرداختی عبور داده می شود. در این مرحله معمولاً تنها 0.5 تا 2 درصد کاهش ضخامت اعمال می شود. هدف از این مرحله:
- برطرف کردن پدیده «خط تسلیم» که منجر به عیب سطحی در ورق می شود
- بهبود تخت بودن ورق
- ایجاد زبری سطحی مناسب برای فرایندهای رنگ کاری یا پوشش دهی بعدی
- افزایش اندکی استحکام تسلیم
پوشش دهی و عملیات نهایی
بسته به کاربرد نهایی ورق، عملیات های تکمیلی متعددی می توانند روی آن انجام شوند:
- گالوانیزه گرم: پوشش روی برای حفاظت از خوردگی
- گالوانیزه الکترولیتی: پوشش روی نازک تر با کیفیت سطح بهتر
- رنگ کاری: تولید ورق رنگی
- قلع اندود کردن: برای صنایع بسته بندی مواد غذایی
- پاسیواسیون: برای بهبود مقاومت در برابر خوردگی
در مرحله نهایی، ورق ها به کویل پیچیده شده یا به صورت شیت برش می خورند و آماده ارسال به مشتریان می گردند.
انواع آسیاب نورد سرد فولاد
آسیاب دو غلتکی
ساده ترین نوع آسیاب نورد، آسیاب دو غلتکی است که از دو غلتک کاری روبروی هم تشکیل شده است. ورق از میان این دو غلتک عبور می کند و ضخامت آن کاهش می یابد. این نوع آسیاب برای نورد اولیه و مواردی که به کاهش ضخامت زیاد نیاز است کاربرد دارد، اما به دلیل تغییر شکل غلتک ها در حین نورد، دقت ابعادی آن محدود است. امروزه در خطوط نورد سرد مدرن کمتر از این نوع آسیاب استفاده می شود و بیشتر در نورد اولیه و مقدماتی به کار می رود.
آسیاب سه غلتکی
در آسیاب سه غلتکی، سه غلتک به صورت عمودی روی هم قرار می گیرند. ورق در مسیر رفت از میان غلتک پایینی و میانی، و در مسیر برگشت از میان غلتک میانی و بالایی عبور می کند. این طراحی امکان نورد پیوسته بدون نیاز به معکوس کردن جهت حرکت ورق را فراهم می کند که موجب افزایش بهره وری می شود. با این حال، تنظیم و کنترل این نوع آسیاب پیچیده تر است و برای نورد ورق های باریک چندان مناسب نیست.
آسیاب چهار غلتکی
آسیاب چهار غلتکی، رایج ترین نوع آسیاب در خطوط نورد سرد مدرن است. در این طراحی، دو غلتک کاری کوچک در مرکز قرار دارند و دو غلتک پشتیبان بزرگ تر در بالا و پایین از آن ها حمایت می کنند.
استفاده از غلتک های پشتیبان از خم شدن و انحراف غلتک های کاری تحت فشار زیاد جلوگیری می کند و این امر دقت ابعادی بسیار بالاتری را نسبت به آسیاب های دو و سه غلتکی ممکن می سازد. آسیاب چهار غلتکی امکان اعمال فشار نورد بیشتر را فراهم می کند و برای تولید ورق های نازک با تلرانس دقیق ایده آل است.
نورد خوشه ای
نورد خوشه ای یا آسیاب سندزیمیر از تعداد زیادی غلتک کوچک تشکیل شده که در یک آرایش خاص قرار می گیرند تا از غلتک های کاری بسیار کوچک حمایت کنند. این آسیاب قادر است ورق های بسیار نازک (حتی تا 0.002 میلی متر) را با دقت استثنایی تولید کند.
نورد خوشه ای بیشتر برای نورد فولادهای آلیاژی، فولاد ضدزنگ، آلومینیوم و سایر فلزات سخت که به فشار نورد بسیار بالا نیاز دارند استفاده می شود. هزینه تجهیزات و نگهداری این نوع آسیاب بالاتر است اما برای تولید ورق های ویژه و با مشخصات خاص جایگزینی ندارد.
نورد پیوسته
نورد پیوسته از چند قفسه آسیاب (معمولاً 4 تا 6 قفسه) که به صورت متوالی در یک خط قرار گرفته اند تشکیل می شود. ورق به طور پیوسته از تمام قفسه ها عبور می کند و در هر قفسه بخشی از کاهش ضخامت مورد نظر اعمال می گردد.
مزیت اصلی نورد پیوسته، سرعت بسیار بالای تولید است. در برخی از خطوط پیشرفته، سرعت نورد به بیش از 2000 متر در دقیقه می رسد. این ویژگی نورد پیوسته را به انتخاب اصلی کارخانه های با ظرفیت تولید بالا تبدیل کرده است. البته هزینه سرمایه گذاری اولیه برای راه اندازی خط نورد پیوسته بسیار بالا است و نیاز به کنترل دقیق و اتوماسیون پیشرفته دارد.
مزایای نورد سرد آهن
دقت ابعادی بالا
یکی از مهم ترین مزایای نورد سرد نسبت به نورد گرم، دقت ابعادی بسیار بالای محصول نهایی است. از آنجا که فرایند در دمای محیط انجام می گیرد، هیچ انبساط یا انقباض حرارتی وجود ندارد و ابعاد ورق در حین سرد شدن تغییر نمی کنند. تلرانس ضخامت در ورق های نورد سرد معمولاً به ±0.01 تا ±0.03 میلی متر می رسد که برای صنایعی مانند خودروسازی و لوازم خانگی ضروری است. این دقت بالا هدررفت مواد در فرایندهای تولید بعدی را به حداقل می رساند.
کیفیت سطح برتر
ورق نورد سرد سطحی بسیار صاف، یکنواخت و براق دارد که نسبت به ورق نورد گرم کیفیت متفاوتی را ارائه می دهد. این کیفیت سطح آن را برای کاربردهایی که ظاهر محصول نهایی اهمیت دارد، مانند بدنه خودرو، یخچال و ماشین لباسشویی، مناسب می سازد. همچنین سطح صاف ورق سرد پایه مناسبی برای عملیات رنگ کاری، پوشش دهی و گالوانیزه است و چسبندگی پوشش های محافظ را بهبود می بخشد.
استحکام مکانیکی بالاتر
فرایند کار سرد باعث افزایش استحکام تسلیم و استحکام کششی فولاد می شود. این پدیده که به آن کار سختی یا سخت شدن کرنشی می گویند، ناشی از افزایش چگالی نابجایی ها در ساختار کریستالی فولاد است. در نتیجه، ورق نورد سرد نسبت به همتای نورد گرم خود استحکام بیشتری دارد و می توان از ورق نازک تری برای کاربردهای مشابه استفاده کرد که این موضوع موجب کاهش وزن و صرفه جویی در مصرف مواد می شود.
تلرانس ضخامت دقیق
قابلیت تولید ورق های بسیار نازک با تلرانس دقیق، از ویژگی های منحصربه فرد نورد سرد است. در حالی که نازک ترین ورق تولیدی توسط نورد گرم معمولاً حدود 1.5 تا 2 میلی متر است، نورد سرد می تواند ورق هایی با ضخامت کمتر از 0.1 میلی متر را نیز تولید کند. این قابلیت برای صنایعی مانند تولید قوطی های فلزی، صنایع الکترونیک و ساخت قطعات دقیق، ضروری است.
امکان تولید ورق با خواص ویژه
با کنترل دقیق فرایند نورد سرد و عملیات حرارتی بعدی، می توان ورق هایی با خواص مکانیکی و متالورژیکی خاص تولید کرد. برای مثال، فولادهای IF که برای بدنه خودروهای مدرن به کار می روند، نیاز به خواص عمیق کشی فوق العاده بالا دارند که تنها از طریق فرایند کنترل شده نورد سرد و آنیل پیوسته قابل دستیابی است. همچنین ورق های Dual Phase و AHSS که در ساخت قطعات ساختاری خودروها استفاده می شوند، اغلب از طریق نورد سرد تولید می گردند.
معایب نورد سرد آهن
هزینه تولید بالاتر
نورد سرد فرایندی پرهزینه تر از نورد گرم است. علت اصلی این موضوع، نیاز به انجام مراحل متعدد (اسیدشویی، نورد، آنیل، نورد پرداختی) و استفاده از تجهیزات تخصصی و گران قیمت است. مصرف انرژی در نورد سرد به دلیل استحکام بالای فولاد در دمای محیط نیز بیشتر از نورد گرم است. در نتیجه، قیمت ورق نورد سرد همواره بالاتر از ورق نورد گرم با مشخصات مشابه است و این موضوع در بازار آهنآلات ایران نیز کاملاً مشهود است.
محدودیت در ضخامت ورق
نورد سرد برای تولید ورق های با ضخامت زیاد مناسب نیست. معمولاً ورق های با ضخامت بیشتر از 3 میلی متر از طریق نورد سرد تولید نمی شوند، چرا که با افزایش ضخامت، نیروی نورد لازم به شدت افزایش می یابد و کنترل فرایند دشوارتر می گردد. برای ورق های ضخیم، نورد گرم گزینه اقتصادی تر و فنی مناسب تری است.
ایجاد تنش های داخلی
کار سرد باعث ایجاد تنش های داخلی در ساختار فولاد می شود. اگر این تنش ها با عملیات آنیل مناسب برطرف نشوند، می توانند در حین ماشین کاری، جوشکاری یا فرم دهی مشکلاتی ایجاد کنند. همچنین ورق هایی که تنش داخلی بالایی دارند ممکن است پس از برش دچار تاب برداشتن یا تغییر ابعاد شوند. به همین دلیل مرحله آنیل در فرایند نورد سرد اجتناب ناپذیر است اما این مرحله اضافی هم به هزینه تولید می افزاید.
کاهش انعطاف پذیری (پیش از آنیل)
پدیده کار سختی که در نورد سرد رخ می دهد، علاوه بر افزایش استحکام، انعطاف پذیری و چقرمگی فولاد را کاهش می دهد. ورق نورد سرد قبل از آنیل شکننده تر است و امکان شکل دهی شدید (مانند خم کاری تیز یا کشش عمیق) را ندارد. برای بازیابی انعطاف پذیری، حتماً باید عملیات آنیل انجام شود که این موضوع مرحله ای اضافی را به فرایند تولید اضافه می کند.
نیاز به ماده اولیه با کیفیت
نورد سرد نسبت به نورد گرم به کیفیت ماده اولیه حساس تر است. وجود عیوب سطحی، ترک های داخلی یا ناهمگونی ترکیب شیمیایی در کویل های نورد گرم ورودی، می تواند در محصول نهایی نورد سرد تشدید شود و منجر به ضایعات بیشتر گردد. به همین دلیل کارخانه های نورد سرد باید در انتخاب ماده اولیه خود دقت بیشتری داشته باشند.
کاربرد و مصرف محصولات تولید شده از فرایند نورد سرد فولاد
صنعت خودروسازی
صنعت خودروسازی بزرگ ترین مصرف کننده ورق نورد سرد در جهان و ایران است. بدنه خودرو، درها، کاپوت، سقف، گلگیرها و بسیاری از قطعات داخلی از ورق نورد سرد تولید می شوند. دقت ابعادی بالا و قابلیت عمیق کشی عالی ورق های نورد سرد، آن ها را برای فرایندهای پرس کاری پیچیده صنعت خودرو ایده آل می سازد. در ایران، شرکت های خودروسازی بزرگ مانند ایران خودرو و سایپا، مصرف کنندگان اصلی ورق های نورد سرد با گریدهای مختلف هستند.
لوازم خانگی
یخچال، ماشین لباسشویی، ماشین ظرف شویی، کولر و بسیاری از لوازم خانگی دیگر از ورق نورد سرد ساخته می شوند. سطح صاف و کیفیت بالای این ورق ها، پایه مناسبی برای رنگ آمیزی و پوشش دهی فراهم می کند و ظاهر نهایی محصول را بهبود می بخشد. کارخانه های تولید لوازم خانگی در ایران از جمله مصرف کنندگان مهم ورق سرد داخلی هستند.
صنعت ساخت و ساز و مبلمان
در صنعت ساخت و ساز مدرن، ورق نورد سرد برای تولید پروفیل های سبک، قاب های فلزی، کانال های تهویه، درب و پنجره های فلزی و پارتیشن های اداری استفاده می شود. در بخش مبلمان فلزی نیز قفسه ها، کابینت های فلزی، میزها و صندلی های اداری از ورق نورد سرد ساخته می شوند. ضخامت دقیق و سطح صاف این ورق ها، فرایند تولید این محصولات را ساده تر می کند.
صنعت بسته بندی
قوطی های فلزی مواد غذایی، نوشیدنی ها، محصولات شیمیایی و رنگ از ورق های نازک نورد سرد (اغلب با پوشش قلع) تولید می شوند. تولید این محصولات نیاز به ورقی با ضخامت یکنواخت، سطح صاف و قابلیت شکل دهی بالا دارد که فرایند نورد سرد آن را تامین می کند. در ایران، واحدهای تولیدکننده قوطی فلزی از مصرف کنندگان مهم ورق سرد نازک هستند.
صنعت لوله و پروفیل سبک
بخشی از تولید لوله های جوشی سبک و پروفیل های فلزی با سطح مرغوب از ورق نورد سرد انجام می گیرد. این محصولات در ساختارهای سبک، داربست های دکوری، قاب های نمایشگاهی و تجهیزات پزشکی استفاده می شوند. ورق سرد به دلیل سطح صاف و دقت بالا، در تولید این پروفیل ها کیفیت نهایی بهتری نسبت به ورق گرم ایجاد می کند.
صنایع الکتریکی و الکترونیک
در تولید تابلوهای برق، پنل های الکتریکی، قاب های تجهیزات الکترونیک، کیس کامپیوتر و سرور از ورق نورد سرد استفاده می شود. این صنایع به ورقی با ابعاد دقیق، سطح صاف و خواص مکانیکی یکنواخت نیاز دارند که نورد سرد به خوبی این نیازها را برآورده می کند.
بهترین کارخانه های نورد سرد در ایران
در هنگام خرید ورق سیاه یکی از عوامل مهمی که باید به آن دقت کرد انتخاب برند و کارخانه ای تولید کننده می باشد چرا که به طور مستقیم میتواند بر کیفیت و قیمت ورق سیاه تاثیر گذار باشد. در ادامه برخی از آن ها را معرفی میکنیم؛
فولاد مبارکه اصفهان
فولاد مبارکه اصفهان بزرگ ترین تولیدکننده ورق فولادی در ایران و یکی از بزرگ ترین کارخانه های فولادی در خاورمیانه است. این مجتمع یکپارچه از معدن تا محصول نهایی، دارای خط کامل نورد سرد شامل اسیدشویی، نورد پیوسته، آنیل پیوسته و دسته ای، نورد پرداختی و خطوط گالوانیزه و رنگ کاری است.
محصولات نورد سرد فولاد مبارکه در طیف گسترده ای از گریدها برای صنایع خودروسازی، لوازم خانگی، ساخت و ساز و صادرات تولید می شوند. استانداردهای تولید این شرکت با استانداردهای بین المللی همخوانی دارد و بخش قابل توجهی از ورق های نورد سرد بازار ایران را تامین می کند.
صنایع هفت الماس
صنایع هفت الماس یکی از تولیدکنندگان مهم ورق نورد سرد در ایران است که ورق های سرد با کیفیت برای بازارهای داخلی تولید می کند. این شرکت در تامین نیاز صنایع مختلف از جمله لوازم خانگی، خودروسازی و تجهیزات صنعتی نقش دارد. محصولات این مجموعه از نظر مشخصات فنی با استانداردهای رایج بازار منطبق است و در بازار داخلی آهنآلات ایران شناخته شده است.
فولاد غرب آسیا
فولاد غرب آسیا از دیگر تولیدکنندگان ورق نورد سرد در ایران است که در زمینه تامین ورق های سرد با مشخصات فنی مختلف فعالیت می کند. ظرفیت تولید این شرکت به تامین بخشی از نیاز بازار داخلی کمک می کند و محصولاتش در صنایع مختلف کاربرد دارد. توجه به استانداردهای کیفی از جمله اولویت های این مجموعه در فرایند تولید است.
فولاد امیرکبیر کاشان
فولاد امیرکبیر کاشان یکی از واحدهای معتبر تولید ورق فولادی در ایران است. این کارخانه در شهر کاشان واقع شده و ورق های سرد را برای صنایع مختلف تولید می کند. محصولات فولاد امیرکبیر در بازار آهنآلات ایران سابقه طولانی دارد و در میان فعالان بازار ورق فولادی شناخته شده است. این شرکت در تامین نیاز صنایع داخلی به ورق های سرد با مشخصات متنوع نقش دارد.
جمع بندی
نورد سرد فرایندی تخصصی و دقیق است که از طریق عبور دادن ورق فولادی از میان غلتک ها در دمای محیط، محصولی با دقت ابعادی بالا، سطح صاف و خواص مکانیکی بهبود یافته تولید می کند. این محصول در مقایسه با ورق نورد گرم گران تر است اما برای صنایعی که به کیفیت، دقت و ظاهر سطح اهمیت می دهند، جایگزینی ندارد.
مراحل اصلی نورد سرد شامل اسیدشویی، نورد سرد، آنیل و نورد پرداختی است و انواع آسیاب های مختلف از دو غلتکی تا نورد پیوسته برای تولید آن به کار می روند. صنایع خودروسازی، لوازم خانگی، بسته بندی، ساخت و ساز و الکترونیک از اصلی ترین مصرف کنندگان ورق نورد سرد هستند.
در ایران، فولاد مبارکه اصفهان بزرگ ترین و مهم ترین تولیدکننده ورق سرد است و کارخانه هایی مانند صنایع هفت الماس، فولاد غرب آسیا و فولاد امیرکبیر کاشان نیز در تامین این محصول نقش دارند. برای استعلام قیمت ورق نورد سرد و دریافت مشاوره تخصصی در انتخاب گرید مناسب، با کارشناسان ایران فلز در ارتباط باشید.